FLK-aandrijving is gespecialiseerd in de productie van verloopstukken en legt uit hoe u verloopstukken kunt repareren.
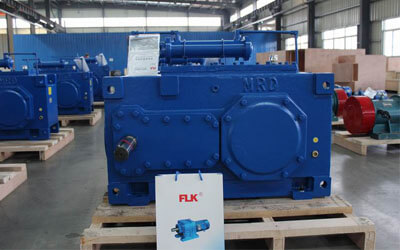
Onderhoud starten:
- Demonteer de machine en demonteer deze stap voor stap volgens de structuur van de apparatuur, en maak gedetailleerde gegevens om gemengde onderdelen te voorkomen;
- Maak de verloopkast schoon en controleer op olielekken;
- Inspecteer en meet de tandwielen in het reductiemiddel, met de nadruk op tandwielslijtage en ingrijpingsstatus, en registreer de inspectieresultaten;
- Meet de lagerspeling, controleer de slijtage, meet de schaal, controleer de slijtage en noteer de inspectieresultaten;
- Meet de ingaande, uitgaande en tussenassen in het verloopstuk, controleer de slijtage en noteer de inspectieresultaten;
- Vat de bovenstaande inspectieresultaten samen, vat verschillende maatafwijkingen samen en bepaal reparatieprojecten;
Onderhoudsproces:
-
Demonteer het verloopstuk:
(1) Ontkalk en reinig het buitenoppervlak van de gedemonteerde behuizing van het verloopstuk en reinig het vervolgens met petroleum;
(2) Tap de smeerolie af uit het verloopstuk;
(3) Gebruik een speciaal gereedschap (trekker) om de reductiepoelie te verwijderen;
(4) Demonteer het uitgaande deel van het verloopstuk, verwijder de bevestigingsschroeven van het einddeksel, gebruik een vijzel of koevoet om het einddeksel te scheiden en gebruik vervolgens een trekker en een lagerpers om de tandwielen en lagers op de uitgaande as te verwijderen;
(5) Gebruik dezelfde methode om de ingaande as, tandwielen en lagers van het ingaande onderdeel te verwijderen;
(6) Gebruik een lagerpers of kraan met een koperen staaf om de tussenas, tandwielen en lagers te verwijderen;
(7) Reinig de bovenstaande gedemonteerde onderdelen met kerosine;
(8) Controleer en meet de gedemonteerde tandwielen, lagers, assen, eindkappen, schalen en lagergaten, en noteer de afmetingen in detail;

-
Controleer de lagers:

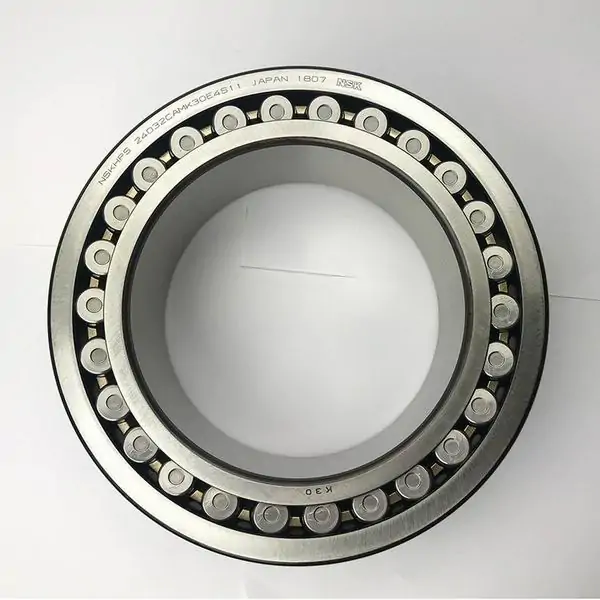
(1) Gebruik een trekker of lagerpers om het lager te verwijderen en maak het schoon met petroleum;
(2) Controleer de slijtage van het lager, schud het lager, meet de as en de radiale speling (0,02-0,2 mm), draai naar het lager om naar het geluid te luisteren, controleer de mate van slijtage van het kogel- en groefoppervlak, of er vlekken en uitgloeiomstandigheden zijn, en ernstige gevallen. vervangen worden door een nieuwe;
(3) Controleer en gebruik een micrometer om de opening bij de installatieverbinding tussen het lager en de as te meten, en noteer de meetresultaten. De buitenste cirkel van de conventionele pasmaat moet 0,02-0,05 mm worden toegevoegd. Als het buiten het bereik valt, moet het worden gerepareerd;
(4) Nieuwe lagers moeten vóór montage schoon worden gehouden;
(5) Voor lagers die met vet moeten worden gevuld, moet de injectiehoeveelheid de helft van de lagerholte bedragen;
(6) Bij het assembleren van het lager via de perspassingmethode moet een speciale huls of staaf worden gebruikt tussen het persgereedschap en het lagerlichaam. Hetzelfde wordt gebruikt bij het installeren door te tikken om beschadiging van het lager te voorkomen;
(7) De eindvlakken van de binnen- en buitenringen van het lager moeten zich over het algemeen dicht bij de asschouder en de schouder van het binnenste gat bevinden. Over het algemeen mogen de conische lagers en druklagers niet groter zijn dan 0,05 mm, en de andere niet groter dan 0,1 mm;
(8) Na installatie moeten de buitenste cirkel van het lager en het binnenste gat van de behuizing uniform contact maken, en de interferentie ligt over het algemeen tussen 0,02-0,05 mm;
(9) Bij het verwarmen van het lager met olie of lagerverwarmer mag de temperatuur niet hoger zijn dan 120 ℃;
(10) Bij lagers zonder installatierichting moet het uiteinde met het gedrukte modelnummer naar buiten gericht zijn, zodat het goed zichtbaar is;
(11) Radiaal niet-verstelbare radiale lagers zijn aan beide uiteinden van de as geïnstalleerd, en wanneer de axiale verplaatsing wordt beperkt door de pakkingbussen aan beide uiteinden, moet het ene uiteinde dichtbij zijn en moet er aan het andere uiteinde axiale speling zijn: de berekeningsformule is als volgt:
C=0,000011×(80-t)L﹢0,15 (waarbij L de aslengte is en t de kamertemperatuur is)
(12) De axiale speling van hoekcontactlagers is over het algemeen 0,04-0,1 mm, en de axiale speling van cilindrische (kegelvormige) rollagers is over het algemeen 0,05-0,18 mm;
-
Repareer de tandwielas:

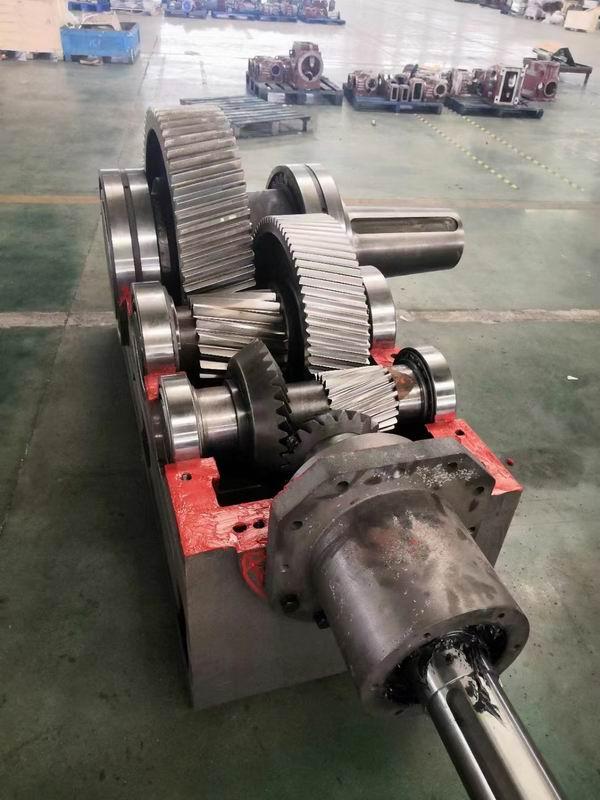
(1) Gebruik een trekker en een pers om het tandwiel te verwijderen en schoon te maken;
(2) Meet de radiale slingering van het tandwiel. Het toegestane bereik is: 0,02-0,05 mm;
(3) Observeer de oppervlakteslijtage van tandwieltanden en of er sprake is van vervorming, uitgloeien, vlekken, afbladderen, enz.;
(4) Degenen die ernstig versleten zijn en waarvan de afmetingen het toegestane bereik overschrijden, moeten worden vervangen;
(5) Bij het monteren van een nieuw tandwiel moeten het tandwielgat en de as aan de vereisten voldoen, moeten het tandwielreferentievlak en de asschouder (of het eindvlak van de positioneringshuls) passen en moeten het tandwielreferentievlak en de as loodrecht staan;
(6) De axiale uitlijning van de in elkaar grijpende cilindrische tandwielparen moet voldoen aan de norm. Wanneer de tandbreedte B ≤ 100 mm, moet de axiale uitlijning kleiner zijn dan 0,05B. Wanneer B ≥ 100 mm, moet de axiale uitlijning minder dan 5 mm zijn;
(7) De kegeltandwielen moeten worden geïnstalleerd volgens het overeenkomende nummer van de bewerking;
Onderhoud van reductiekast:
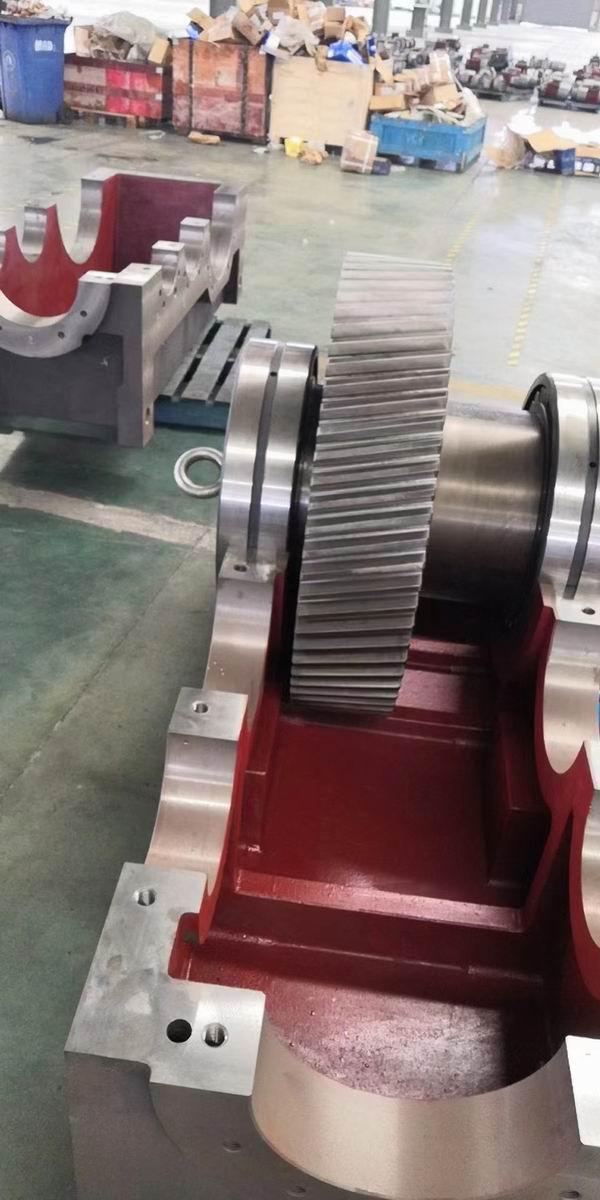
(1) Maak eerst de binnenkant van de behuizing schoon met petroleum en kijk of er scheuren of afbladderen zijn;
(2) Gebruik een meetklok om de binnengatgrootte van het in de schaal gemonteerde lager te meten en noteer deze. Over het algemeen moeten de ovaliteit en coniciteit kleiner zijn dan 0,03 mm, en de binnendiameter moet kleiner zijn dan de nullijn 0-0,02 mm (normale tolerantie voor de buitendiameter van het lager is de nullijn);
(3) Behuizingen die buiten de toleranties vallen of beschadigd zijn, moeten worden gerepareerd of vervangen;
(4) Alle onderdelen van het verloopstuk moeten tijdens de installatie worden gereinigd en de montagevolgorde is omgekeerd aan die van de demontage;
(5) Breng bij het installeren van het uitgaande deel olie of reinigingsmiddel aan op het buitenoppervlak van de as. Nadat het lager in de as is gedrukt, moet de binnenring van het lager zich dicht bij de asschouder of positioneringshuls bevinden en mag de opening niet groter zijn dan 0,05 mm;
(6) Bij het installeren van het tandwiel mag de opening tussen het tandwieleindvlak en de asschouder niet groter zijn dan 0,1 mm;
(7) De olievasthoudplaat moet vlak en intact zijn. Nadat de binnenring en de as zijn geplaatst, moet er een bepaalde opening (2-3 mm) worden aangehouden tussen de buitenring en de doos;
(8) Om het tussenasgedeelte te installeren, drukt u eerst het lager aan het vaste uiteinde in de behuizing, plaatst u vervolgens het tandwiel en het tussenstuk op de juiste plaats en drukt u tenslotte de as met het lager aan het andere uiteinde in lijn met de tandwielspiebaan eronder en drukt u deze samen op zijn plaats. Meet de afmetingen van het eindoppervlak van de montagewartel en de buitenring van het lager. De opening is over het algemeen: C=0,000011×(80-t)L﹢0,1 (waarbij L de schachtlengte is en t de kamertemperatuur);
(9) Om het invoergedeelte te installeren, installeert u eerst de pakkingbus aan het vaste uiteinde, drukt u het lager aan dat uiteinde in, plaatst u vervolgens het tandwiel en het afstandsstuk en drukt u vervolgens de as in met het lager aan het andere uiteinde. Meet de maat van het andere uiteinde. De normale axiale uitloopspleet van de geassembleerde pakkingbus mag niet groter zijn dan 0,05-0,1 mm;
(10) Het tandwielcontactpunt bedraagt niet minder dan 45% in de richting van de tandhoogte en niet minder dan 60% in de richting van de tandlengte. Het contact is uniform en de positie ligt dichtbij het middengedeelte van het tandoppervlak;
(11) Voeg nieuwe olie toe aan het verloopstuk. De merken moeten consistent zijn en mogen niet vermengd zijn. Het oliepeil moet zich in het midden van het schaalobservatiegat bevinden;
(12) Druk vervolgens de poelie in en de bevestigingsbout moet zijn uitgerust met een anti-terugslagkussen of een anti-boutborgplaat;
(13) Het verbindingsoppervlak van de schaal moet worden bedekt met afdichtmiddel en het aanhaalmoment van de bevestigingsbouten
(14) Wanneer u onderhoud aan het reductiemiddel uitvoert en de olie ververst, dient u alle oude olie af te tappen. De volgorde van de olieverversingsintervallen moet zijn: 500 uur voor de eerste keer, 3 maanden voor de tweede keer, 6 maanden voor de derde keer en 12 maanden voor de vierde keer.